Jest taki japoński producent noży, który w pewnym momencie przestał podawać twardość swoich wyrobów. Miał ku temu powód, i nie był nim wstyd. Napisał u siebie wprost, że ostrość nie sprowadza się do jednej liczby, a panujące na rynku myślenie nazwał kultem twardości. Zaczynam od tego, bo cały polski internet o nożach mówi coś dokładnie odwrotnego.
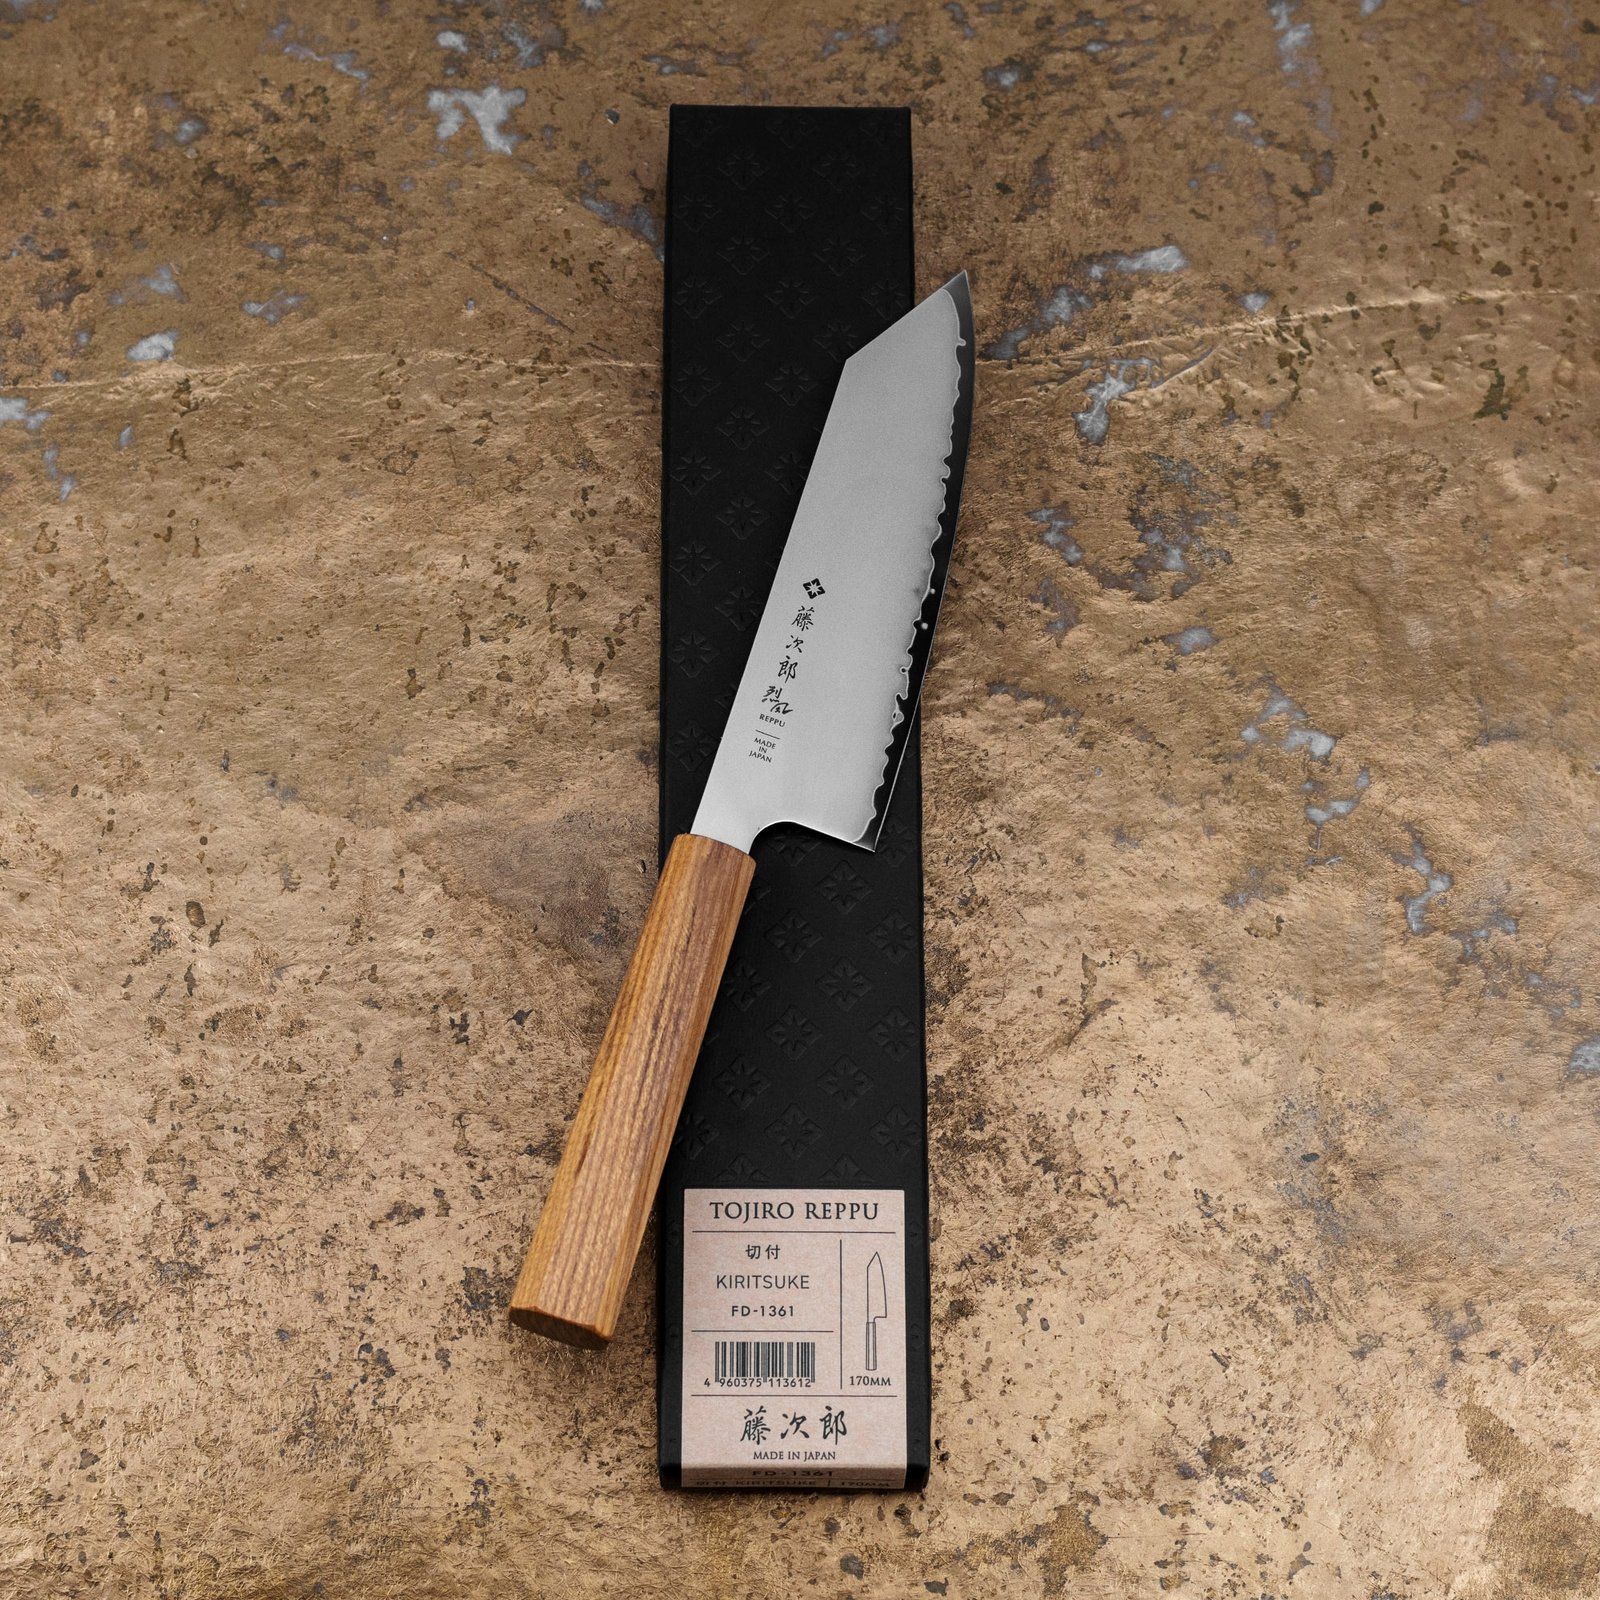
Producent, który przestał drukować liczby
Tojiro publikuje u siebie tekst o związku ostrości z twardością. Stawia w nim tezę, że wydajność cięcia nie opiera się na samej twardości, i podaje jako odpowiedni dla noża kuchennego zakres od 52 do 62 HRC. Szeroki, prawda? Przy produktach firma świadomie nie drukuje twardości, żeby nie karmić rynkowego przekonania, że wyższa liczba oznacza lepszy nóż.
Wystawia to niezłe świadectwo całej reszcie branży. Sprzedawcy zależy, żebyś porównywał noże po jednej, łatwej liczbie. Człowiek, który zna ten proces od strony pieca, mówi wprost, że tak się nie da, i rezygnuje z liczby, która sprzedawałaby mu towar.
Reszta tego tekstu wyjaśnia, dlaczego ma rację. Zaczniemy od tego, czym w ogóle jest ta liczba.
Co dokładnie mierzy twardościomierz
Skala Rockwella C nie mierzy „twardości” w potocznym sensie. Mierzy głębokość dołka.
Trzy fazy pomiaru. Liczy się tylko to, ile wgniecenia zostało po zdjęciu obciążenia głównego.
Wgłębnik to diamentowy stożek o kącie 120 stopni z tolerancją 0,35 stopnia i promieniem wierzchołka 0,2 mm. Najpierw dociska się go do próbki siłą wstępną 10 kgf, czyli około 98 N, i od tego poziomu odmierza zero. Potem dokłada się obciążenie główne 150 kgf, blisko 1471 N. Po jego zdjęciu materiał częściowo wraca, bo część odkształcenia była sprężysta, i przyrząd odczytuje przyrost głębokości trwałej.
Metodę opisują normy ASTM E18 oraz ISO 6508. Przeliczenie jest liniowe względem głębokości, więc jedna jednostka HRC odpowiada dokładnie 0,002 mm. Nóż reklamowany jako „61 HRC” różni się od noża „60 HRC” dołkiem głębszym o dwie tysięczne milimetra.
Ile warta jest różnica jednego stopnia
Skoro mierzymy mikrometry, wypada zapytać o dokładność. Norma tego nie ukrywa i podaje własne liczby.
Pasy zmienności nachodzą na siebie. Deklarowana różnica jednego stopnia nie wystaje ponad szum metody.
W tabeli precyzji normy ASTM E18 dla poziomu około 65 HRC granica powtarzalności wynosi 0,43 jednostki, a granica odtwarzalności 1,09. Pierwsza dotyczy tego samego operatora na tym samym przyrządzie, druga różnych laboratoriów. Znaczy to tyle, że dwa laboratoria mierzące ten sam kawałek stali mogą się rozjechać o ponad jeden stopień, nie popełniając przy tym żadnego błędu.
Przy najlepszej możliwej kalibracji, na wzorcach porównywanych między laboratoriami narodowymi, NIST podaje niepewność rozszerzoną rzędu 0,2 HRC. To dolna granica techniczna, osiągalna w metrologii, nie w hali produkcyjnej.
Do tego dochodzą czynniki, których norma nie musi wyliczać, bo są kwestią staranności. Chropowata powierzchnia próbki albo zużyty wgłębnik diamentowy potrafią przesunąć odczyt o kolejne dziesiąte części jednostki, w niektórych opracowaniach branżowych nawet o jedną czy dwie. Norma wymaga też grubości próbki co najmniej dziesięciokrotnie większej od głębokości wgniecenia, co przy cienkich klingach kuchennych bywa problemem samym w sobie.
Wniosek jest niewygodny dla marketingu. Kiedy jeden nóż ma na metce 60, a drugi 61 HRC, nie wiesz, czy trzymasz w rękach twardszą stal, czy inną próbkę i inny przyrząd.
Gdzie w ogóle da się zmierzyć klingę
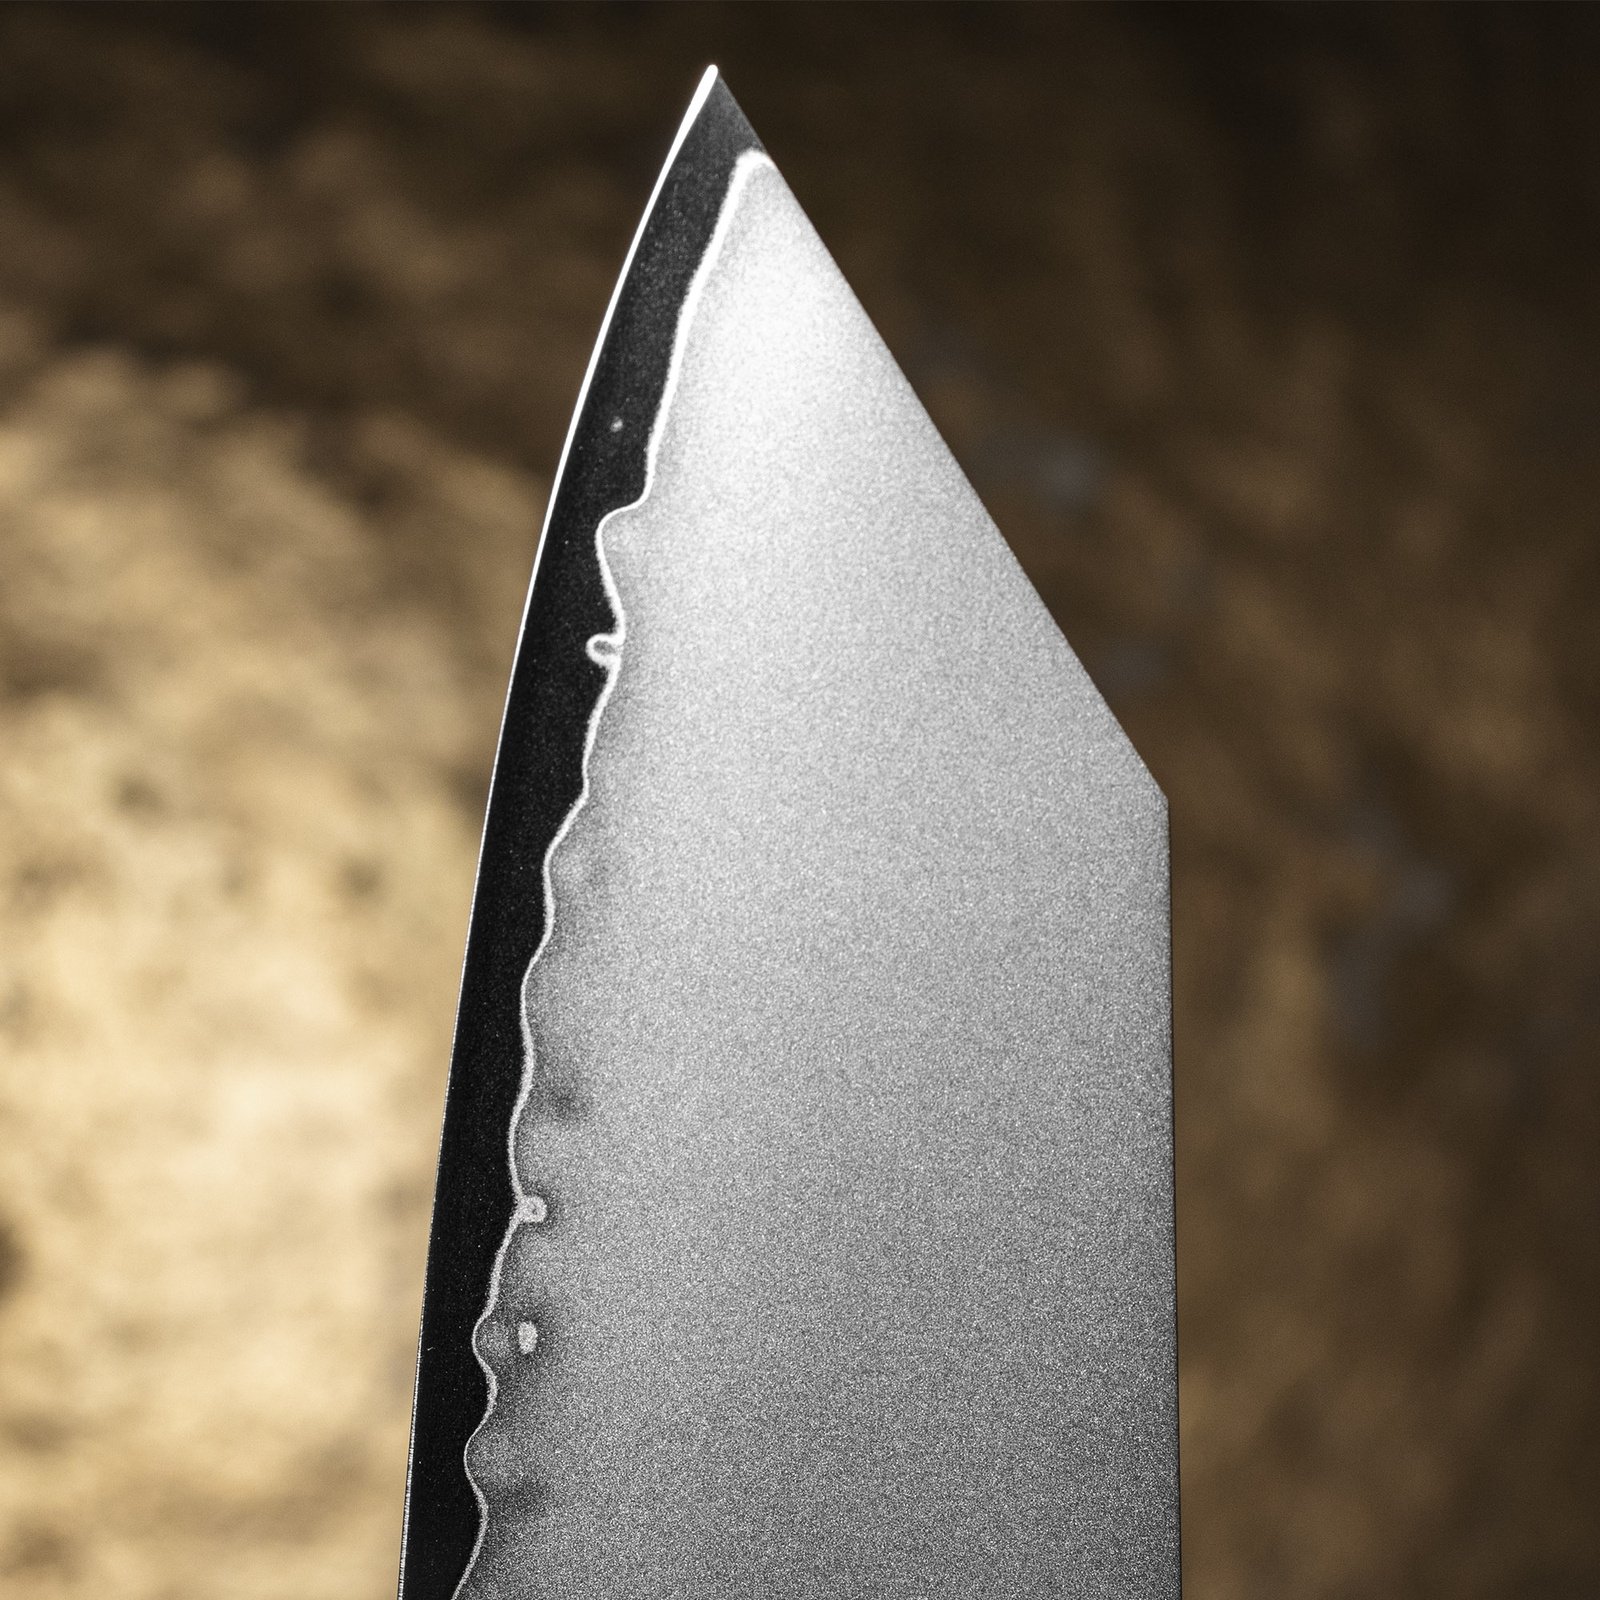
Pomiar wymaga płaskiej powierzchni i materiału grubszego niż samo wgniecenie. Krawędź tnąca nie spełnia żadnego z tych warunków, więc przy krawędzi po prostu się nie mierzy. Twardościomierz stawia się gdzieś na płaskim boku klingi, zwykle bliżej obucha, i wynik odnosi się do tego miejsca.
W nożu z jednorodnej stali to drobiazg. W nożu laminowanym, gdzie twardy rdzeń jest obłożony miękką stalą nierdzewną, robi się z tego problem zasadniczy. Pomiar na płask trafia w okładzinę, a to ona jest celowo miękka. Rdzeń, czyli jedyna warstwa, która faktycznie tnie, leży pod spodem.
Nożownicy obchodzą to metodą pilnikową. Zestaw pilników o znanej twardości przykłada się do różnych miejsc klingi i patrzy, który zaczyna brać materiał, a który się ześlizguje. Pilnik rzędu 40 HRC pokazuje, czy okładzina jest w ogóle hartowana. Twardszy testuje rdzeń przy krawędzi. Metoda jest zgrubna, ale przynajmniej dotyka tej warstwy, o którą chodzi.
Kiedy więc widzisz „63 HRC” przy nożu z klingą laminowaną, ta liczba dotyczy rdzenia i pochodzi z pomiaru na próbce stali albo z deklaracji huty, a nie z pomiaru na tym konkretnym egzemplarzu.
Czego HRC nie mierzy
Wróćmy do definicji. Skoro mierzymy opór przed trwałym wgnieceniem, to dowiadujemy się o odporności na odkształcenie plastyczne. I na tym koniec.
HRC nie mierzy udarności, czyli odporności na wyszczerbienie i pęknięcie. To osobna wielkość, badana zupełnie innym testem, i przy tej samej stali zwykle idzie w przeciwną stronę niż twardość.
Larrin Thomas pokazuje to na stali 10V. Próbki odpuszczane w wyższej temperaturze, a więc miększe, osiągnęły w teście udarności 7–8 ft-lb, czyli mniej więcej 9,5–10,8 dżula. Te odpuszczane niżej, twardsze, wypadły na poziomie 4–5 ft-lb, około 5,4–6,8 dżula. Ten sam materiał, inna obróbka, dwa razy gorsza odporność na uderzenie w zamian za kilka stopni twardości.
HRC nie mierzy odporności na korozję. To zależy od chromu w roztworze i od tego, ile go zabrały węgliki, a nie od tego, jak głęboko wchodzi diament.
HRC nie mierzy wprost odporności na zużycie, choć akurat tu związek istnieje. O tym, jak długo krawędź opiera się ścieraniu, decyduje twardość osnowy razem z objętością i twardością węglików rozsianych w strukturze. Węgliki wanadu są znacznie twardsze od chromowych. Wystarcza ich więc mniej. Dlatego dwie stale o identycznym HRC potrafią zachowywać się zupełnie inaczej – jedna ma w środku twarde ziarna, druga niewiele poza samą osnową.
Dobrze widać to na dwóch stalach z tej samej huty. W badaniach własnych Thomasa VG-10 i SG2 doprowadzone do tej samej twardości, około 60,7 HRC, dały w teście Charpy’ego odpowiednio 5,8 i 6,5 ft-lb. Ta sama liczba na metce, wymierne różnice w zachowaniu. Podobny mechanizm opisałem, sprawdzając, co huta Takefu podaje o stali VG-XEOS, a co dopisali jej sprzedawcy.
Ta sama twardość, dwa kąty
Najmocniejszy argument przeciwko traktowaniu HRC jako wyznacznika kruchości pochodzi z testów uderzeniowych na krawędzi.
Twardość w obu przypadkach identyczna. Różni je wyłącznie to, jak ostro zeszlifowano klin.
Thomas badał krawędzie tej samej stali doprowadzonej do 61 HRC. Krawędź szlifowana pod 25 stopni na stronę zniosła uderzenie o energii 2 ft-lb, czyli około 2,7 dżula, bez widocznych uszkodzeń. Ta sama stal przy krawędzi 15 stopni na stronę wyszczerbiła się już przy 0,3 ft-lb, mniej więcej 0,4 dżula, a przy 1,4 ft-lb uległa poważnemu zniszczeniu.
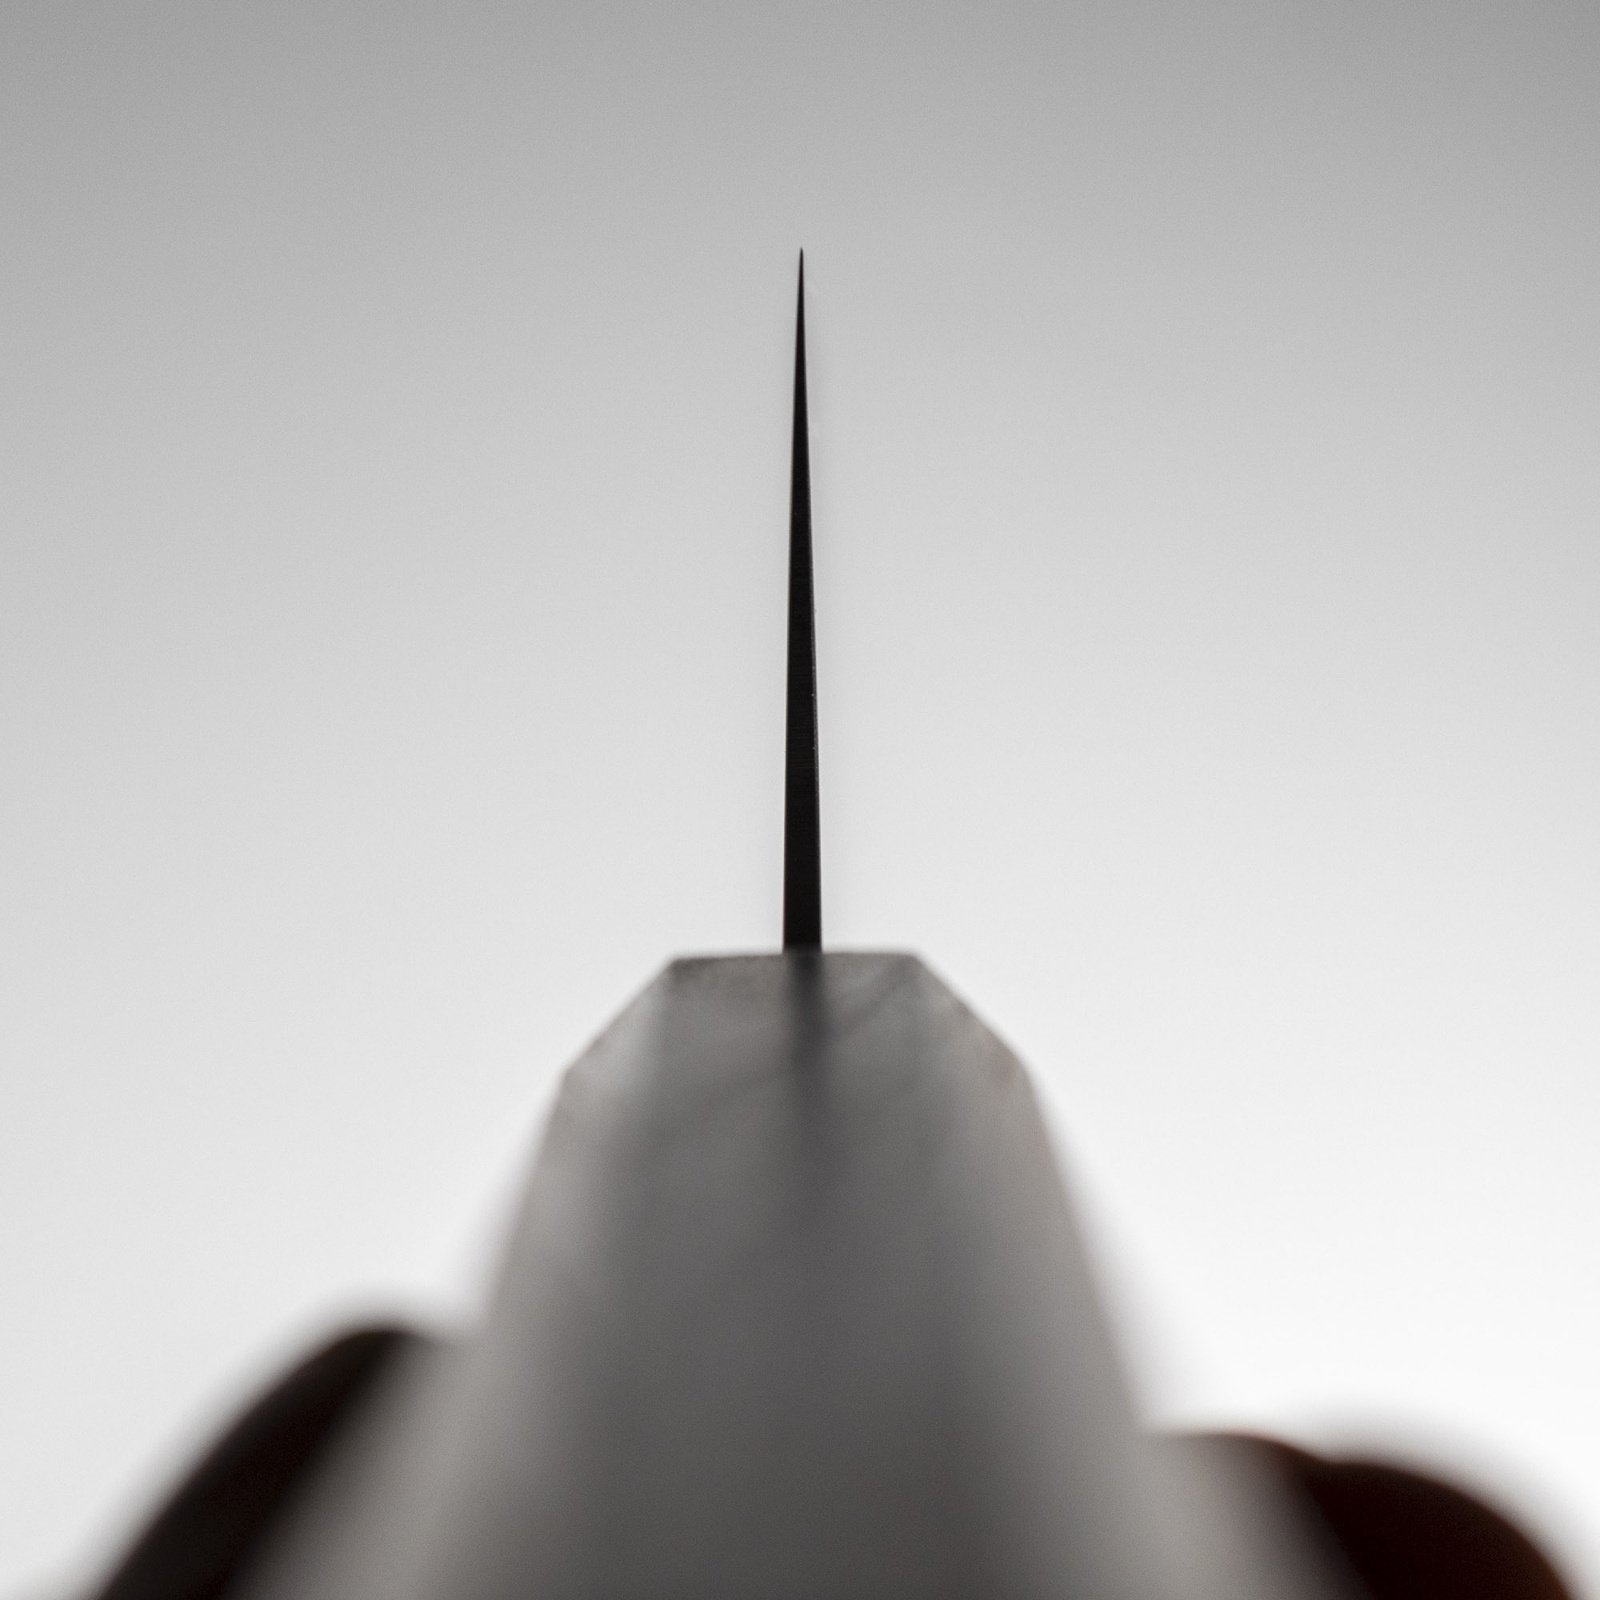
Zdanie „japońskie noże są kruche” trzeba więc rozłożyć na dwa osobne. Japońskie noże bywają twardsze i bywają szlifowane pod mniejszym kątem. Drugie z tych zdań tłumaczy wyszczerbienia lepiej niż pierwsze, a dotyczy cechy, którą sam zmieniasz przy ostrzeniu. Więcej rynkowych uproszczeń tego typu zebrałem w tekście o mitach wokół noży japońskich.
Co producenci podają naprawdę
Sprawdziłem, które liczby da się przypisać wytwórcy, a które tylko sklepowi. Podział wyszedł ostrzejszy, niż się spodziewałem.
| Marka | Deklarowana twardość | Źródło |
|---|---|---|
| Kai / Shun | VG-10 i VG-MAX 60–61 HRC, SG2 61–62 HRC | oficjalne FAQ producenta |
| Zwilling / Miyabi | MC66 około 66 HRC, hartowanie podzerowe w –196°C | karta produktu producenta |
| Tojiro | 52–62 HRC jako zakres odpowiedni; przy produktach twardości nie podaje | artykuł producenta |
| Misono, Global, Suncraft, Kasumi | liczby krążą, ale pochodzą od dystrybutorów | sprzedawcy, nie wytwórcy |
| Takefu (huta stali) | nie znalazłem publicznego dokumentu z docelową twardością | brak |
Ostatnie dwa wiersze wymagają komentarza, bo za tym rozróżnieniem stoi konkretna wpadka. Rok temu wpisałem tu do tabeli twardość noża Kasumi za włoskim sprzedawcą i podałem ją jako specyfikację producenta. Wartość różniła się od tej, którą podaje wytwórca. Odtąd trzymam zasadę: jeśli liczby nie ma u producenta, to jej nie ma, a nie „prawdopodobnie jest taka”.
Warto też zauważyć, że ta sama stal wychodzi u różnych producentów z różną twardością. SG2 u jednej marki dostaje 61–62 HRC, u innej blisko 63. Rozrzut bierze się z obróbki cieplnej, nie ze składu, więc nazwa stali sama w sobie nie determinuje liczby.
Popularne zestawienie „japońskie 60–66 HRC, europejskie 56–58” jest w tym świetle obserwacją rynkową, nie zmierzonym faktem. Opisuje, jakie stale częściej trafiają do jednych i drugich noży. Nikt nie zmierzył „japońskości” jako właściwości. Skąd biorą się realne różnice konstrukcyjne, rozłożyłem w porównaniu noży japońskich i europejskich.
Odpuszczanie i mróz
Twardość gotowego noża nie wynika z samego składu stali. Ustawia ją obróbka cieplna, a dwa jej etapy warto znać z nazwy, bo pojawiają się w opisach.
Odpuszczanie następuje po hartowaniu i zawsze obniża twardość. Robi się je mimo to, bo w zamian rośnie udarność. Wyżej odpuszczona stal jest mniej podatna na wyszczerbienia i pęknięcia. Producent, który podnosi twardość, po prostu odpuszcza niżej i płaci za to odpornością na uderzenie – dokładnie tak, jak w danych dla stali 10V przytoczonych wyżej.
Obróbka podzerowa, nazywana też kriogeniczną, idzie w drugą stronę. Po hartowaniu w strukturze zostaje trochę austenitu szczątkowego, czyli miękkiej fazy, która nie zdążyła się przemienić. Schłodzenie do bardzo niskiej temperatury, przy ciekłym azocie do –196°C, dopycha tę przemianę w martenzyt. Efektem jest wyższa twardość i lepsza odporność na zużycie. Miyabi wprost powołuje się na ten proces przy swoich 66 HRC.
Cena też tu istnieje. Badania nad stalami narzędziowymi pokazują, że obróbka podzerowa potrafi obniżyć udarność, czasem o kilkanaście procent, w zamian za wyraźny wzrost odporności na zużycie. To badania nad stalami narzędziowymi, nie nad nożami kuchennymi, więc traktuję je jako wskazówkę kierunku, nie jako liczbę do przeniesienia wprost.
Co z tego wynika w kuchni
Ostrzenie twardej stali
Twardsza stal ostrzy się wolniej i akurat ten wątek się broni. Ważniejsze od twardości samej osnowy są jednak węgliki, bo ziarno ścierne musi być twardsze od tego, co ma zetrzeć. Węgliki wanadu przekraczają twardość zwykłego korundu. Korund się po nich ślizga.
Stąd sensowność diamentu przy stalach proszkowych – diament jest twardszy od każdego węglika, jaki znajdziesz w nożu, więc tnie zamiast się ślizgać. Kamienie wodne o twardym spoiwie ceramicznym radzą sobie z tym również dobrze i dają lepszą kontrolę nad wykończeniem krawędzi. Jeśli ostrzysz stal proszkową, twardy kamień ceramiczny o gradacji tysiąca jest rozsądniejszym pierwszym wyborem niż miękki kamień, który przy takiej stali szybko się wybiera. Co kupić na start i czego nie kupować wcale, opisałem w tekście o kamieniach.
Teza, że twardej stali nie da się naostrzyć w domu, jest natomiast fałszywa. Trwa dłużej, wymaga dobranych narzędzi i cierpliwości. Serwis producenta bywa wygodą, nie koniecznością.
Stalka
Tu nie ma konsensusu i nie będę udawał, że jest. Rozpowszechniona rada mówi, że przy twardej, cienkiej krawędzi ryflowana stalka stalowa wprowadza mikrowyszczerbienia zamiast prostować, i że lepsza jest gładka albo ceramiczna. Brzmi to sensownie i pasuje do mechaniki wyszczerbień. Z drugiej strony w części kontrolowanych testów stalki stalowe wypadały lepiej od ceramicznych. Sprawa pozostaje otwarta.
Kość, mrożonki, deska
Popularna reguła głosi, że nóż powyżej 60 HRC nie nadaje się do kości ani mrożonek. W tej absolutnej formie jest to mit, bo próg nie leży w twardości, tylko w geometrii i w kierunku obciążenia.
Krawędź niszczy najczęściej obciążenie boczne lub skrętne – przekręcenie noża w cięciu, uderzenie o twardą powierzchnię pod kątem, podważanie. Samo cięcie w linii prostej, nawet czegoś twardego, jest znacznie łagodniejsze. Twarda i cienka krawędź jest mniej wybaczająca, ale mówimy o rosnącym ryzyku, nie o granicy z tabliczką na sześćdziesiątce.
Deska działa tym samym mechanizmem. Szkło i kamień zatrzymują krawędź gwałtownie, drewno ustępuje. Różnice zmierzyłem i opisałem osobno, porównując deski, które tępią noże, z tymi, które ich nie ruszają.
Zmywarka to natomiast zupełnie inna sprawa i nie ma związku z twardością. Niszczy przez chemię detergentu i uderzenia o inne naczynia.
Czego nie udało się potwierdzić
Pod tym adresem stał wcześniej tekst, który opowiadał historię o tym, jak pewien producent próbował zrobić nóż powyżej 68 HRC i skończył na prototypie, jak potrzebował trzech podejść do jednej serii i jak noże o określonej długości zniknęły z rynku na półtora roku. Sprawdziłem każdy z tych wątków. Żadnego nie da się przypisać producentowi ani żadnemu weryfikowalnemu źródłu, więc wypadły z wpisu w całości.
Przy okazji odrzuciłem kilka liczb krążących po branżowych tekstach.
- „Przy 56 HRC ostrze tępi się po dwóch tygodniach, przy 63 HRC wytrzyma sześć do ośmiu” – nie stoi za tym żadne badanie. Fałszywa precyzja w czystej postaci.
- „Twardszy nóż trzyma ostrość X razy dłużej” – w żadnej wersji nie prowadzi do pomiaru.
- „Każdy stopień HRC to około 10 procent twardszej stali” – to uproszczenie z materiałów jednego producenta. Skala Rockwella jest nieliniowa i tak przeliczać jej nie wolno.
- Twardość podana za dystrybutorem jako specyfikacja wytwórcy – błąd, który sam kiedyś tu popełniłem.
Twardość jest wielkością fizyczną i da się o niej mówić ściśle. Właśnie dlatego warto zauważyć, jak mało ścisłości ma większość zdań, które się o niej pisze. Pytanie, czy nóż nie jest „za twardy”, ma zresztą podobną strukturę do pytania, czy bywa zbyt ostry – i podobną odpowiedź.
Najczęstsze pytania
Co oznacza HRC w nożach?
To wynik pomiaru twardości w skali Rockwella C. Diamentowy stożek o kącie 120 stopni dociska się do stali obciążeniem wstępnym 10 kgf, potem głównym 150 kgf, i mierzy głębokość trwałego wgniecenia po odciążeniu. Jedna jednostka HRC odpowiada 0,002 mm tej głębokości. Metodę opisują normy ASTM E18 i ISO 6508.
Ile HRC powinien mieć dobry nóż kuchenny?
Nie ma jednej właściwej liczby. Tojiro podaje na własnej stronie zakres 52–62 HRC jako odpowiedni dla noża kuchennego i przy produktach twardości nie drukuje, uzasadniając to tym, że ostrość nie sprowadza się do jednej wielkości. O zachowaniu krawędzi decyduje twardość razem z geometrią szlifu i mikrostrukturą stali.
Czy różnica między 60 a 61 HRC ma znaczenie?
Zwykle nie da się jej odróżnić od zmienności samego pomiaru. Tabela precyzji normy ASTM E18 podaje dla poziomu około 65 HRC granicę powtarzalności 0,43 jednostki i odtwarzalności 1,09. Dwa laboratoria mierzące ten sam materiał mogą uzyskać wyniki różniące się o ponad stopień.
Czy twardszy nóż jest bardziej kruchy?
Przy tej samej stali wyższa twardość zwykle oznacza niższą udarność, więc kierunek jest prawdziwy. Kąt krawędzi wpływa jednak silniej. W testach ta sama stal przy 61 HRC z krawędzią 25 stopni na stronę zniosła uderzenie 2 ft-lb bez uszkodzeń, a przy 15 stopni wyszczerbiła się już przy 0,3 ft-lb.
Czy twardość mierzy się na krawędzi noża?
Nie. Pomiar wymaga płaskiej powierzchni i odpowiedniej grubości materiału, więc wykonuje się go na boku klingi. W nożach laminowanych taki pomiar trafia w miękką okładzinę, a nie w twardy rdzeń, który tnie. Nożownicy sprawdzają rdzeń zgrubnie zestawem pilników o znanej twardości.
Czy japońskie noże są twardsze od europejskich?
Częściej trafiają do nich stale prowadzone na wyższą twardość, więc jako obserwacja rynkowa to się broni. Zmierzoną właściwością nie jest. To wypadkowa wyboru stali i obróbki cieplnej, a nie cecha kraju pochodzenia, bo ta sama stal u różnych producentów wychodzi z inną twardością.
Czy twardej stali nie da się naostrzyć w domu?
Da się. Trwa dłużej i lepiej sprawdzają się ścierniwa twardsze od węglików w stali, czyli diament albo twarde kamienie ceramiczne. Węgliki wanadu przekraczają twardość zwykłego korundu, dlatego miękkie kamienie przy stalach proszkowych pracują wolno i szybko się wybierają.