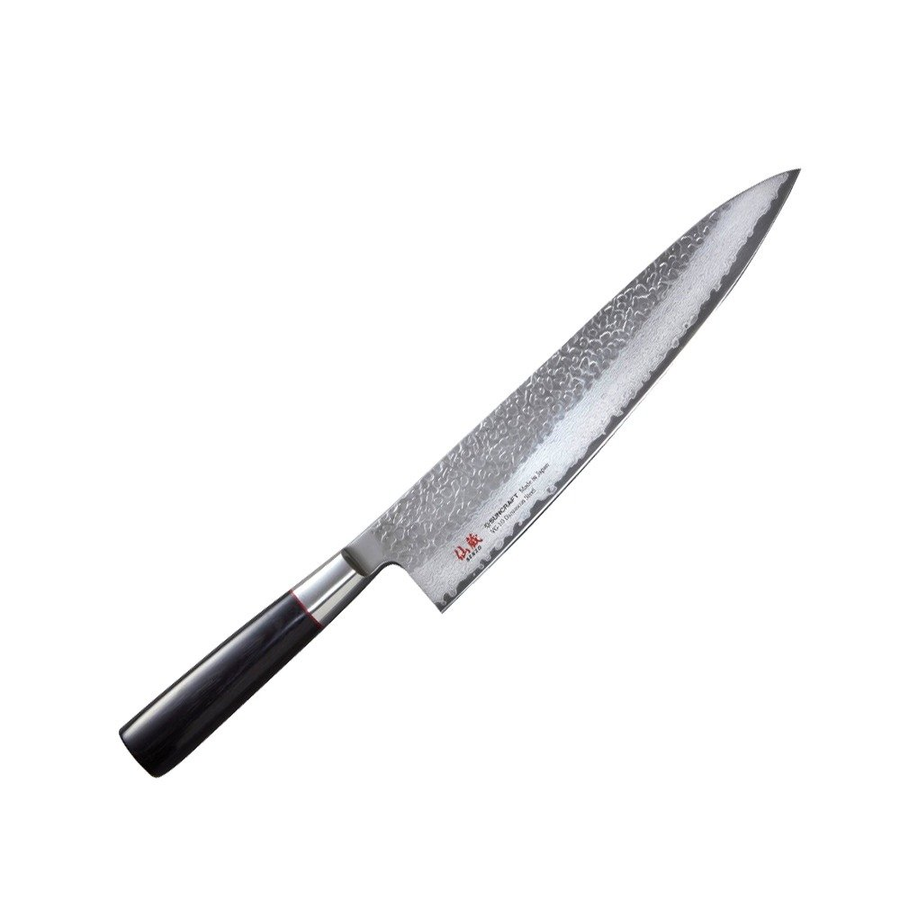
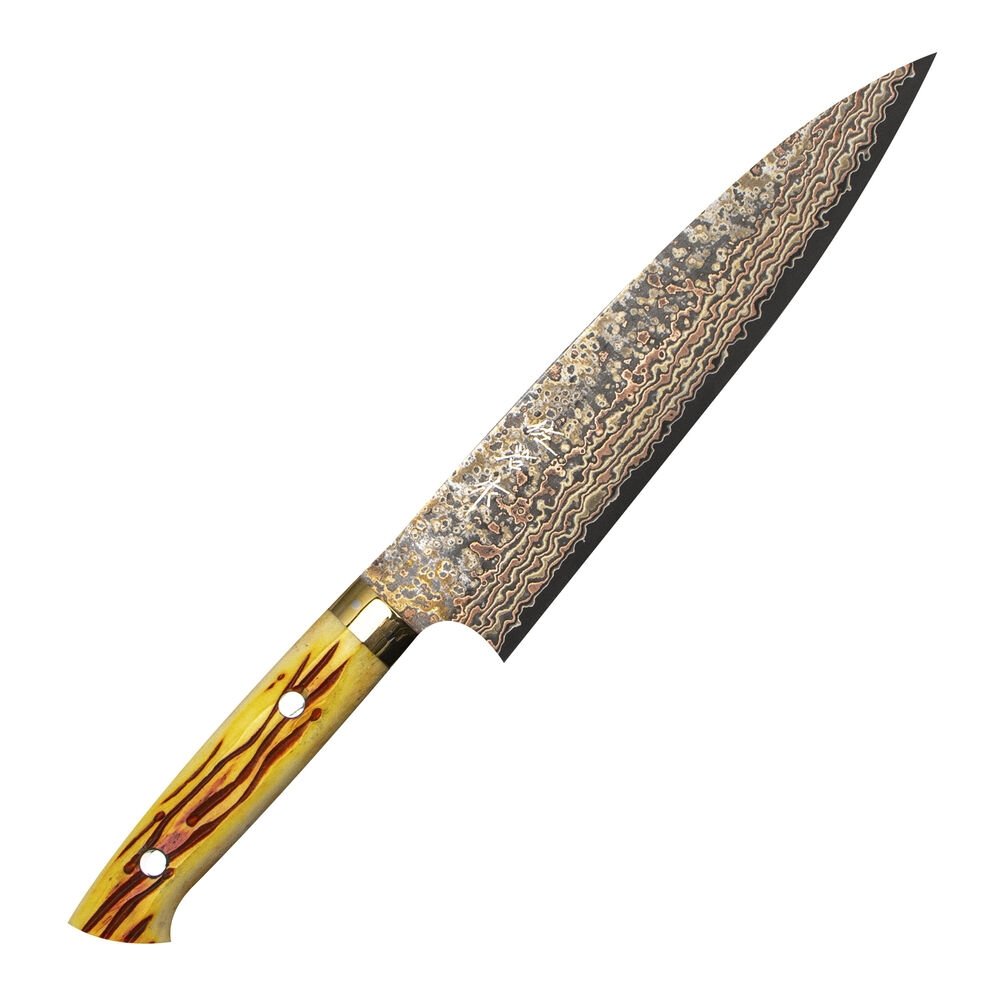
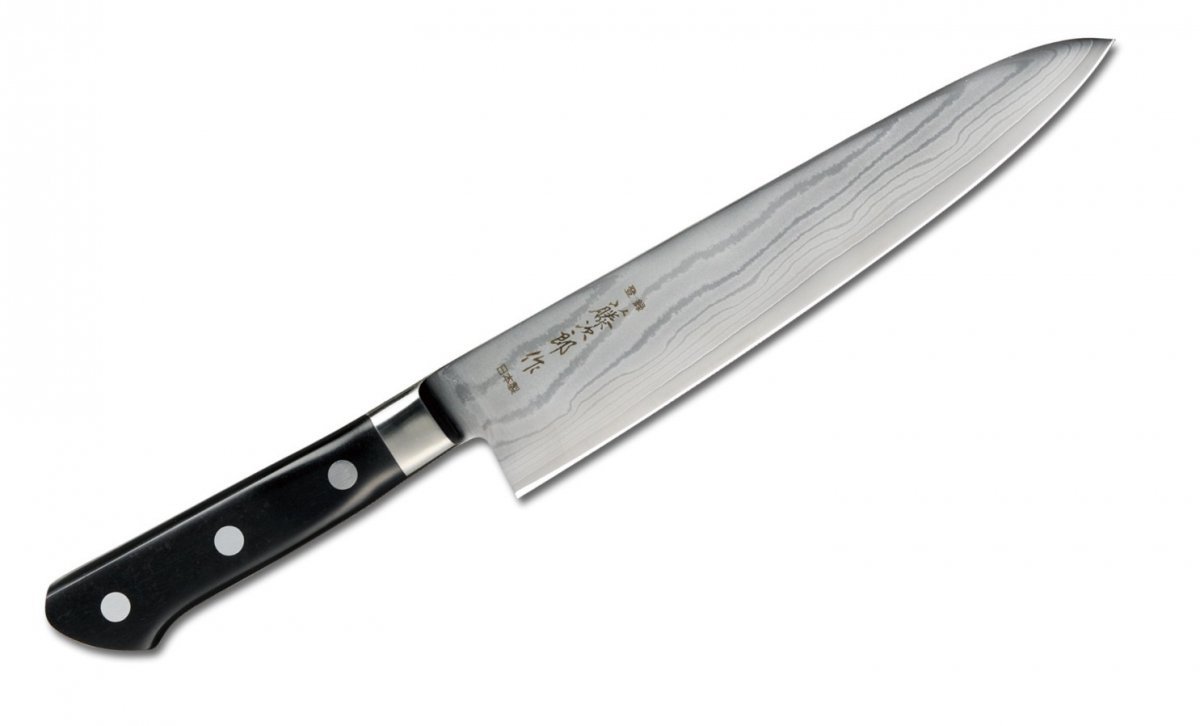
Nóż kuchenny z Sakai przechodzi zwykle przez ręce co najmniej trzech rzemieślników, a na klindze nie ma nazwiska żadnego z nich. Jest za to nazwa firmy, która go sprzedaje. To dobry punkt wyjścia do opisu całego procesu, bo pokazuje coś, czego nie widać w opisach „ręcznie kutych” noży: że kucie jest tylko pierwszym z kilkunastu etapów i wcale nie tym, który najbardziej decyduje o jakości.
Dwa materiały, jedna klinga
Większość japońskich noży kutych ręcznie ma konstrukcję kasumi. Składa się z dwóch materiałów o zupełnie innych zadaniach.
Hagane to twarda stal węglowa, najczęściej Shirogami albo Aogami z huty w Yasugi. Z niej powstaje krawędź. Jigane to miękkie żelazo albo niskowęglowa stal, która tworzy resztę klingi. Amortyzuje uderzenia, chroni kruchą hagane przed pęknięciem i ułatwia późniejsze szlifowanie.
Skąd taki podział? Historycznie twarda stal była droga, a czysta stal węglowa zahartowana na pełną twardość pęka zbyt łatwo. Czym różnią się obie stale węglowe, opisałem przy Hideo Kitaoce, który pracuje na obu.
Zgrzewanie i kucie
Pierwszy etap to połączenie obu materiałów w jeden kawałek. Japończycy nazywają go tansetsu, czyli zgrzewaniem ogniowym. Kowal nagrzewa hagane i jigane, posypuje styk topnikiem i łączy je uderzeniami młota.
Topnik rozpuszcza tlenki na powierzchni metalu, bez których warstwy by się nie połączyły. Tu źródła się rozchodzą. Oficjalny portal rzemiosła tradycyjnego podaje kwas borowy i temperaturę około 900°C. Jeden z warsztatów w Sakai opisuje boraks z dodatkiem proszku żelaza i około 1000°C. Każda pracownia ma własną recepturę.
Potem przychodzi kucie na kształt, hizukuri. Kowal wielokrotnie nagrzewa zgrzany kęs i młotkuje go, aż powstanie zarys noża z trzpieniem. To ten etap widać na filmach i to on nadał całej technice nazwę. Pod względem czasu stanowi jednak ułamek pracy.
Wyżarzanie, hartowanie, odpuszczanie
Po kuciu stal jest pełna naprężeń. Żeby ją uspokoić, kowal robi wyżarzanie: nagrzewa klingę do 700–800°C i pozwala jej stygnąć powoli, najlepiej razem z piecem. Stal mięknie, więc łatwiej ją potem przycinać i obrabiać.
Właściwą twardość daje dopiero hartowanie, po japońsku yaki-ire. Klingę nagrzewa się do 750–800°C i gwałtownie studzi. Stal Shirogami, bez dodatków stopowych, hartuje się niemal zawsze w wodzie, która chłodzi szybko, ale grozi pęknięciem. Aogami, z chromem i wolframem, ma szersze okno i częściej trafia do oleju.
Co się wtedy dzieje w środku? Rozgrzana stal ma strukturę zwaną austenitem. Przy gwałtownym studzeniu zamienia się w martenzyt, bardzo twardy, ale kruchy jak szkło. Dlatego zaraz potem przychodzi odpuszczanie, czyli ponowne, łagodne nagrzanie. Warsztaty podają temperatury od około 150 do 200°C. Stal traci odrobinę twardości, a zyskuje odporność na pękanie.
Glinka i honyaki
Przed hartowaniem niektórzy kowale pokrywają klingę pastą z gliny, co nazywa się tsuchioki. Grubsza warstwa na grzbiecie spowalnia studzenie, cieńsza przy ostrzu pozwala mu schłodzić się szybko. W efekcie krawędź twardnieje, a grzbiet pozostaje bardziej wytrzymały.
Jak powszechna jest to technika? Tu źródła się różnią. Oficjalny opis procesu z Sakai wymienia nakładanie glinki jako zwykły etap, który ma zapewnić równomierne studzenie całej klingi, natomiast warsztaty specjalizujące się w nożach honyaki opisują ją jako technikę przede wszystkim dla nich.
Honyaki to klinga z jednego kawałka twardej stali, bez miękkiej okładziny, hartowana jak miecz. Tu glinka to konieczność. Nic innego nie chroni grzbietu przed kruchością. Granica między strefami twardości tworzy na klindze falistą linię, hamon, której przebiegu kowal nie jest w stanie w pełni zaplanować.
Ryzyko jest ogromne. Kowal z Sakai o nazwisku Togashi przyznał w rozmowie z kanadyjskim sklepem, że nawet u niego co najmniej jedna klinga honyaki na dziesięć pęka albo łamie się przy hartowaniu. Stąd cena tych noży.
Prostowanie, szlif i rękojeść
Zahartowana stal zmienia objętość i się wygina. Przed ostrzeniem trzeba ją prostować ręcznie, na zimno, uderzeniami i naciskiem. Etap nazywa się hizumitori. Jeśli się go pominie, krawędź po naostrzeniu wyjdzie falista.
Potem nóż trafia do szlifierza. Szlif i ostrzenie to w Sakai osobny zawód, a oficjalny opis procesu wymienia aż 27 kroków, zaczynając od zgrubnego szlifu, a kończąc na polerowaniu. Inne źródła mówią o „ponad dziesięciu”, zależnie od tego, jak drobno liczą czynności. Tu powstaje geometria klingi, która decyduje o cięciu bardziej niż gatunek stali, o czym piszę przy agresji cięcia.
Ostatnia jest rękojeść. W nożach z tradycyjną rękojeścią wa nagrzany trzpień wbija się w drewno i opukuje drewnianym młotkiem, sprawdzając pion i wyważenie. Typy rękojeści opisałem w osobnym tekście o rękojeściach japońskich noży.
Kto właściwie robi nóż
W Sakai nóż jest pracą zespołową. Kowal, czyli kajiya, kuje i hartuje. Szlifierz, togishi, nadaje ostrze i wykończenie, a rękojeść osadza osobny rzemieślnik albo sam szlifierz, zależnie od warsztatu. Na koniec nóż trafia do hurtownika, zwanego tonya, który kontroluje jakość i sprzedaje go pod własną marką.
Stąd bierze się rzecz, która dziwi kupujących: na klindze z Sakai widnieje zwykle nazwa firmy, a nie kowala. Sygnaturę, czyli mei, wybija dodatkowo osobny rzemieślnik dłutem i młotkiem. Dziś coraz więcej noży dla pasjonatów nosi nazwisko konkretnego kowala, co jest odejściem od tego modelu.
W Tosa, dzisiejszej prefekturze Kōchi, jest odwrotnie. Jeden warsztat, często rodzinny, sam kuje, hartuje, szlifuje i wykańcza nóż, metodą swobodnego kucia bez sztywnych szablonów. W Echizen kowale działają w spółdzielni Takefu Knife Village, o której pisałem przy Takeshim Sajim.
Ile noży dziennie powstaje? Według relacji z warsztatów w Sakai mistrz wykuwa około dwudziestu klingi standardowej jakości albo około pięciu, gdy pracuje nad najwyższą. To rzemiosło z wyraźnym tempem, a nie powolny rytuał z filmów.
Czy kucie poprawia stal
W opisach sklepowych kucie „zagęszcza stal” i „rozdrabnia ziarno”. Metalurg Larrin Thomas z serwisu Knife Steel Nerds sprawdził oba twierdzenia i odrzucił. Stal z huty jest po walcowaniu w pełni zwarta, a w temperaturze kucia ziarno raczej rośnie, niż maleje. O właściwościach decyduje obróbka cieplna.
Metoda, w której klingę wycina się z płaskownika, czyli stock removal, nie jest według niego gorsza. Tak powstaje większość noży fabrycznych i wiele rzemieślniczych na Zachodzie.
Kucie ma za to realne zalety, tylko inne niż obiecywane. Pozwala zgrzać hagane z jigane, zrobić damast, wyprowadzić integralny bolster i zmarnować mniej materiału. Szerzej rozbieram ten i inne mity w tekście o faktach i mitach o nożach japońskich.
Co decyduje o wartości noża rzemieślniczego
Rzemiosło podnosi cenę noża. Wartość na rynku wtórnym tworzy jednak coś innego: historia. Najlepiej udokumentowany przykład to nóż szefa kuchni, który wykonał amerykański kowal Bob Kramer dla Anthony’ego Bourdaina. Na aukcji w 2019 roku, przy estymacji 4–6 tysięcy dolarów, sprzedano go za ponad 231 tysięcy. Zapłacono za właściciela, nie za stal.
Często cytowana kwota 2,1 miliona dolarów za „The Gem of the Orient” dotyczy noża Bustera Warenskiego wysadzanego szmaragdami i diamentami. Pochodzi z przewodnika kolekcjonerskiego, a nie z publicznego protokołu aukcji, więc warto ją traktować ostrożnie.
Przy zwykłych nożach rzemieślniczych liczą się rzeczy prostsze: kto jest wytwórcą i czy da się to sprawdzić, czy nóż ma sygnaturę, w jakim jest stanie i czy ma dokumentację pochodzenia. Obiegowe liczby o „rynku noży kolekcjonerskich wartym miliardy” nie mają oparcia w żadnym raporcie dotyczącym samego kolekcjonerstwa. Istniejące raporty obejmują cały rynek noży razem.
Parametry też warto sprawdzać u źródła. Stal SG2 w nożach Miyabi producent podaje z twardością około 63 HRC. Liczba 66 HRC, przypisywana jej w niektórych opisach, dotyczy innej stali, MC66, z linii Black. Więcej o tym przy marce Miyabi.
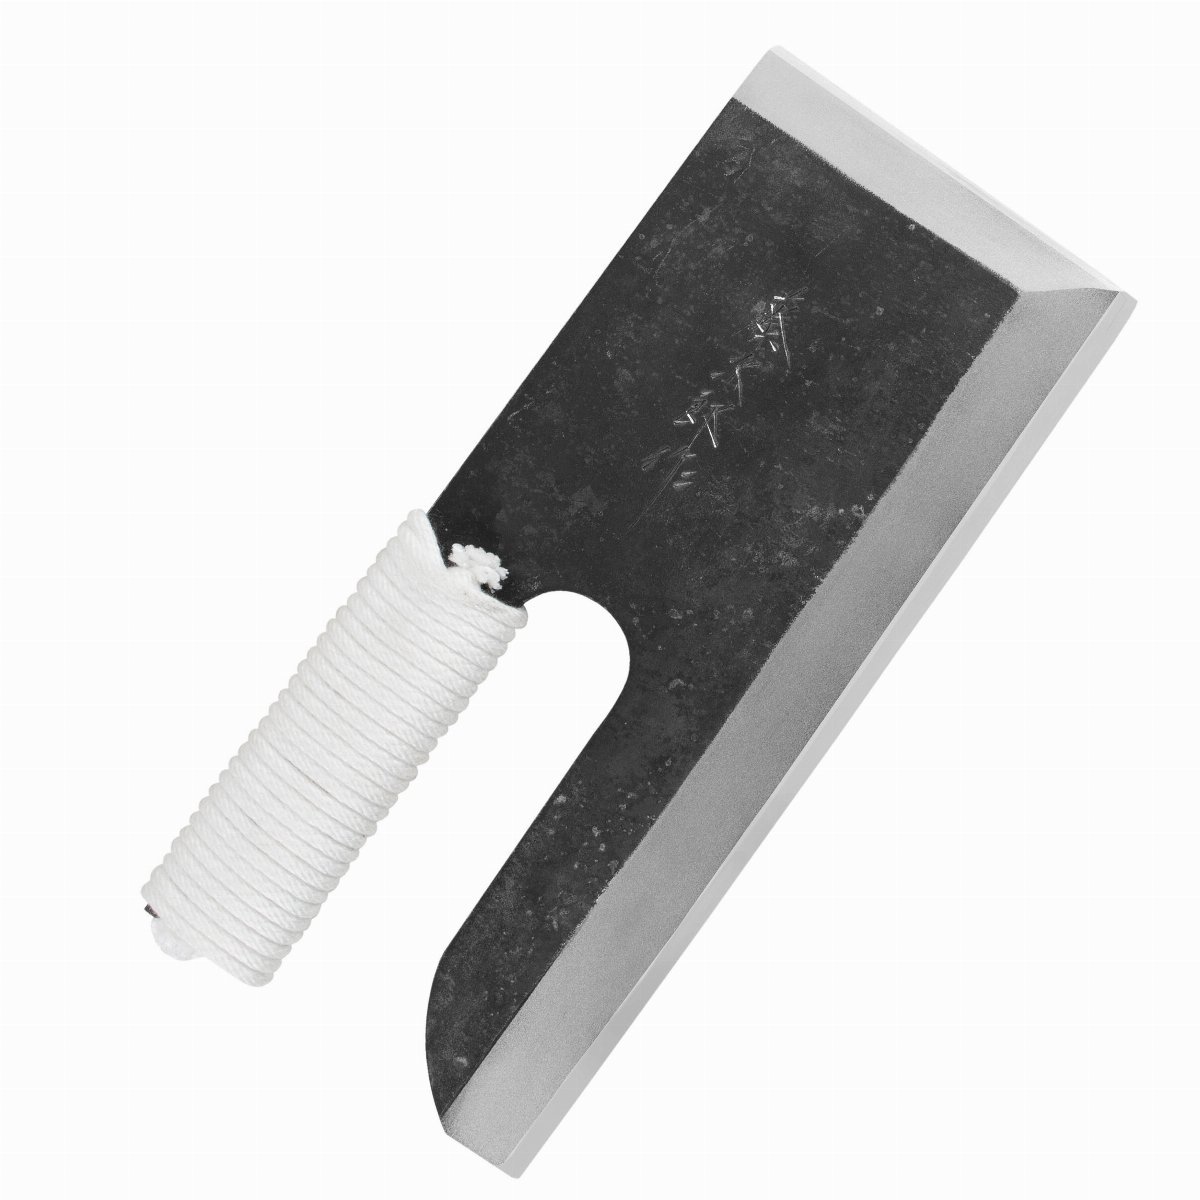
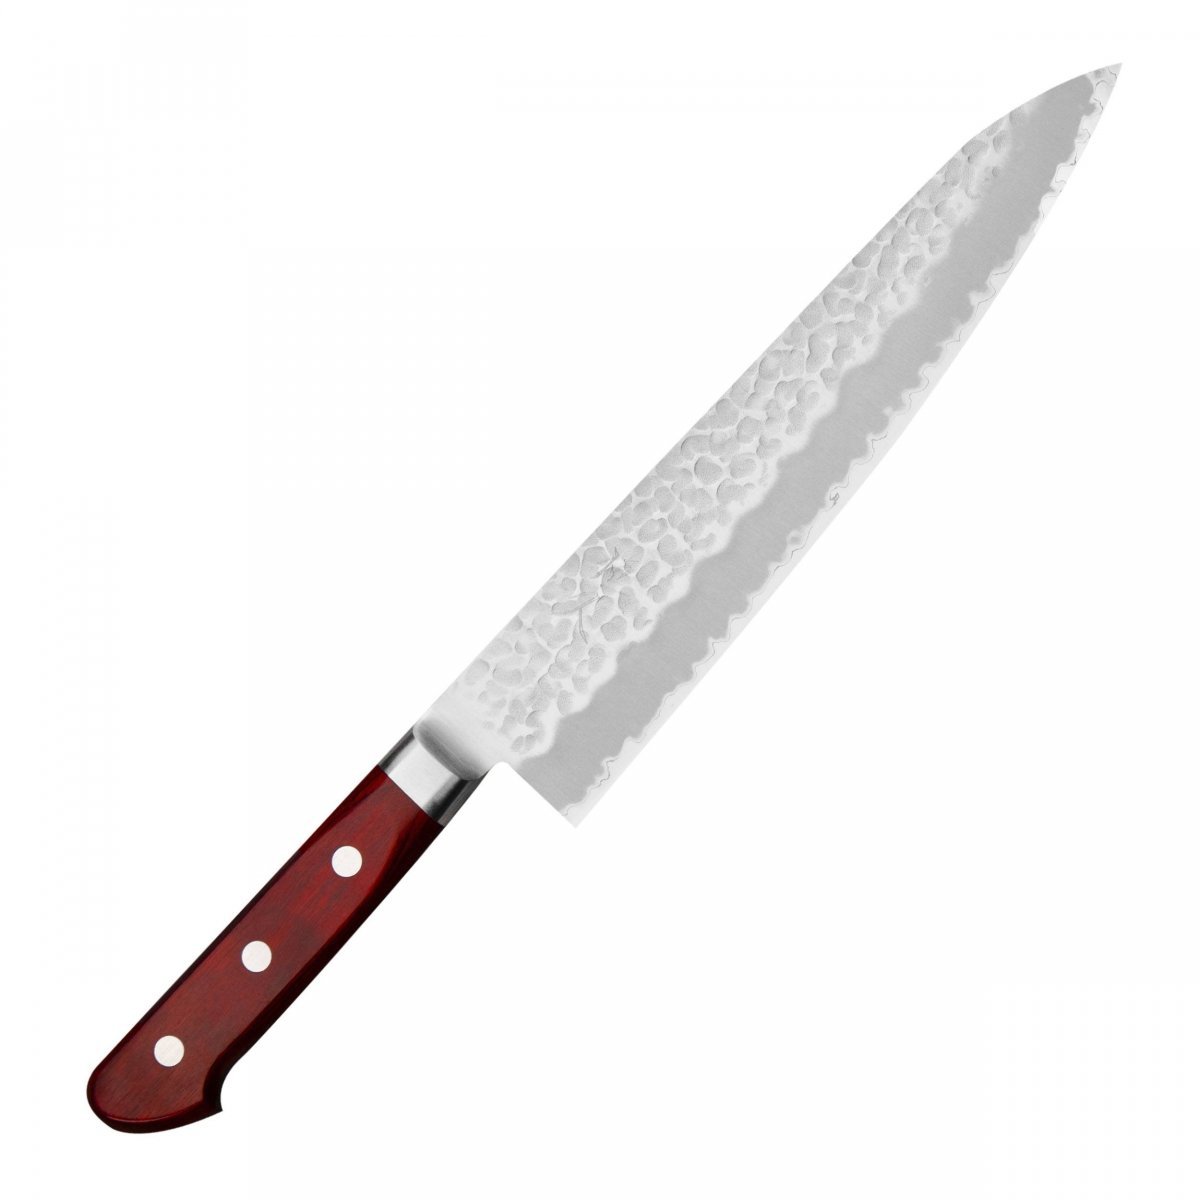
Jeśli chcesz zobaczyć, jak wygląda ślad kucia na gotowym nożu, dobrym przykładem jest nóż Tojiro do makaronu soba ze stali Shirogami w wykończeniu kurouchi. Jego czarna powierzchnia to zgorzelina, której po kuciu celowo nie zeszlifowano.
Jak powstaje ręcznie kuty nóż japoński?
Kowal zgrzewa twardą stal węglową z miękkim żelazem, kuje klingę na kształt, wyżarza ją, hartuje w wodzie albo oleju i odpuszcza. Potem klingę się prostuje, szlifuje i ostrzy, a na końcu osadza w rękojeści. W Sakai te etapy wykonują różni rzemieślnicy.
Czy kuty nóż jest lepszy od wycinanego?
Nie z powodu samego kucia. Według metalurga Larrina Thomasa kucie nie zagęszcza ani nie rozdrabnia współczesnej stali. O jakości decydują gatunek stali, obróbka cieplna i geometria klingi.
Co to jest honyaki?
Nóż z jednego kawałka twardej stali węglowej, bez miękkiej okładziny, hartowany różnicowo pod warstwą glinki, jak miecz. Ma widoczny hamon. Hartowanie jest ryzykowne: jeden z kowali z Sakai mówi o co najmniej jednej pękniętej klindze na dziesięć.
Dlaczego na japońskim nożu nie ma nazwiska kowala?
W Sakai nóż wykonuje kilku rzemieślników, a sprzedaje hurtownik, którego marka trafia na klingę. Nazwa odpowiada za cały łańcuch produkcji, nie za jedną osobę. Na nożach dla pasjonatów coraz częściej pojawia się jednak nazwisko kowala.
W jakiej temperaturze hartuje się nóż?
Warsztaty z Sakai podają 750–800°C przed gwałtownym schłodzeniem, a potem odpuszczanie w temperaturze około 150–200°C. Dokładne wartości zależą od stali i warsztatu, dlatego źródła podają zakresy, a nie jedną liczbę.
Co to jest kurouchi?
Czarna powierzchnia klingi, na której celowo zostawiono zgorzelinę po kuciu. Sprzedawcy podkreślają, że częściowo chroni stal węglową przed rdzą i obniża koszt, bo odpada część polerowania. Na samą krawędź nie wpływa.
Więcej o rzemiośle nożowniczym
Kowale, warsztaty i to, co naprawdę da się o nich sprawdzić.